English
 Español
 中文简体
La tecnología de precisión permite la transparencia extrema de la película elástica súper transparente de PVC rígido
En el mercado de materiales de embalaje, Película elástica rígida de PVC súper transparente Se prefiere por su transparencia. Y esta transparencia es inseparable de la tecnología de producción avanzada. Especialmente en el eslabón clave de producción del moldeo por extrusión-soplado, el control preciso de parámetros como la temperatura, la presión y la relación de soplado.
La piedra angular de la plastificación uniforme
La temperatura es una variable clave en el proceso de plastificación de la resina de PVC, que pasa por todas las etapas de la producción del moldeo por extrusión-soplado. En la trayectoria de transmisión del material desde el fuselaje, desde el cuello hasta la cabeza, la temperatura debe ajustarse con precisión en una pendiente. Cuando la resina de PVC entra en la extrusora, la temperatura del fuselaje debe mantenerse en un rango adecuado. A esta temperatura, la fuerza entre las cadenas moleculares de la resina se debilita y comienza a ablandarse y plastificarse gradualmente. A medida que el material avanza hacia el cuello y la cabeza, la temperatura aumenta gradualmente para garantizar que la resina pueda plastificarse completamente.La temperatura de extrusión adecuada puede hacer que la resina de PVC se distribuya uniformemente, como amasar una pieza irregular de arcilla hasta formar un cuerpo uniforme. Una vez que el control de temperatura es inadecuado, la resina no está completamente plastificada y se generarán puntos cristalinos o burbujas. Los puntos cristalinos son como pequeñas impurezas en la película, que dispersan la luz; las burbujas cambian el medio para la propagación de la luz, provocando una refracción desordenada de la luz, lo que reducirá seriamente la transparencia de la película elástica.
Equilibrio del flujo de material
En el proceso de moldeo por extrusión-soplado, la presión juega un papel importante para garantizar el transporte estable y la compactación de los materiales. Desde el tornillo que empuja el material hacia adelante hasta el moldeo por extrusión del cabezal de matriz, el tamaño y la estabilidad de la presión afectan directamente el estado de flujo del material en el molde. Una presión estable y adecuada es como establecer una "ruta de viaje" precisa para el material, que promueve su flujo uniforme durante el proceso de extrusión y evita la acumulación local o un caudal desigual.Si la presión es demasiado alta, el material se comprimirá demasiado en el molde, lo que no solo puede cambiar la estructura de la cadena molecular de PVC, sino que también provocará una concentración de tensión dentro de la película, lo que afectará la transparencia; si la presión es demasiado baja, el material no se puede compactar por completo y se formarán espacios dentro de la película y se producirá una reflexión difusa cuando pase la luz lo que también reduce la transparencia. La regulación de la presión debe encontrar un punto de equilibrio preciso basado en factores como las características de la resina y los parámetros del equipo para garantizar que el material esté moldeado en ese estado.
Optimizador de estructura molecular
La relación de soplado se refiere a la relación entre el diámetro transversal de la película después del soplado y el diámetro del tubo en bruto antes del soplado. Este parámetro tiene un impacto crucial en la estructura molecular y la transparencia de la película. Cuando se sopla la película, las cadenas moleculares de PVC se ven obligadas a estirarse y reorganizarse bajo la acción de fuerzas de tracción transversales y longitudinales. Una relación de soplado razonable puede hacer que las cadenas moleculares se orienten uniformemente en dos direcciones, formando una estructura molecular regular y ordenada, tal como peinar cuidadosamente hilos de seda desordenados.Bajo esta estructura molecular uniforme, la refracción y dispersión de la luz al pasar a través de la película se reducen significativamente, mejorando así enormemente la transparencia. Si la relación de soplado es demasiado grande, la película se estirará demasiado en la dirección transversal, lo que dará como resultado una orientación transversal excesiva de las cadenas moleculares, una resistencia longitudinal debilitada y puede producirse blanqueamiento por tensión, lo que reduce la transparencia; si la relación de soplado es demasiado pequeña, las cadenas moleculares no se pueden estirar completamente, la estructura molecular está suelta y la transparencia también se ve afectada. Según las necesidades de producción y las propiedades de la resina, controlar la relación de soplado dentro de un rango apropiado es la clave para optimizar la estructura molecular de la película y mejorar la transparencia.
Ingeniería de sistemas del proceso productivo
La temperatura, la presión y la relación de soplado no actúan de forma independiente, sino que están interrelacionadas y son sinérgicas. La temperatura afecta el grado de plastificación y la fluidez de la resina, lo que a su vez afecta la distribución de la presión y el efecto de soplado; los cambios de presión cambiarán el caudal y el estado de plastificación del material y, junto con la temperatura, determinarán la forma final de la resina; la relación de soplado optimiza aún más la estructura molecular y el rendimiento de apariencia de la película en función de la temperatura y la conformación de la presión. Sólo cuando estos tres parámetros coinciden con precisión y forman un sistema sinérgico orgánico se puede producir una película elástica rígida de PVC súper transparente con alta transparencia. Desde la plastificación de la resina hasta el moldeo de la película, el ajuste fino de cada parámetro requiere una consideración exhaustiva de otros factores.
-
 Lona publicitaria Frontlit y Backlit laminada en caliente/frío
-
 Rollo de malla publicitaria de PVC con revestimiento
-
 Rollo de material para pancartas de malla de revestimiento de PVC
-
 Materiales de pegatina de vinilo reflectante blanco en forma de panal
-
 Lona flexible reflectante de PVC para publicidad exterior
-
 Material en rollo de vinilo para pancartas reflectantes imprimibles
-
 Rollo de lona de PE y PVC con rayas
-
 Tejido de lona laminada de PVC de 1,02 a 3,20 m, 840d, 1000d y 1300d
-
 Película elástica súper transparente de PVC rígido
-
 Vinilo de impresión digital
-
 Película adhesiva de vinilo microperforado (One Way Vision)
-
 Vinilo autoadhesivo imprimible blanco transparente negro gris
-
 Tela de lona recubierta de PVC de alta resistencia
-
 Tela de lona recubierta de PVC para cubiertas de camiones, tiendas de campaña y barcos
-
 Lona de malla laminada de PVC de polietileno transparente, transparente, verde y blanco
-
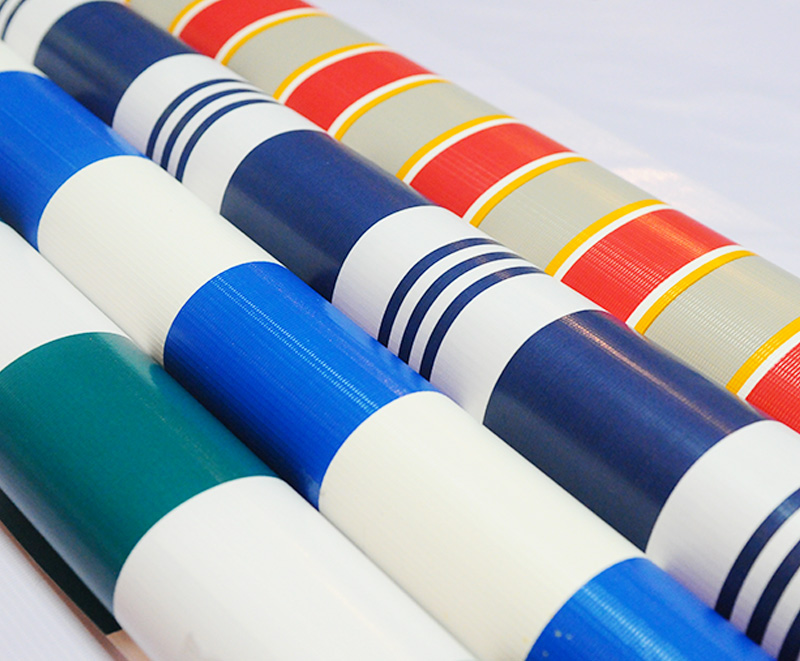 Rollo de tela de lona a rayas con impresión colorida
-
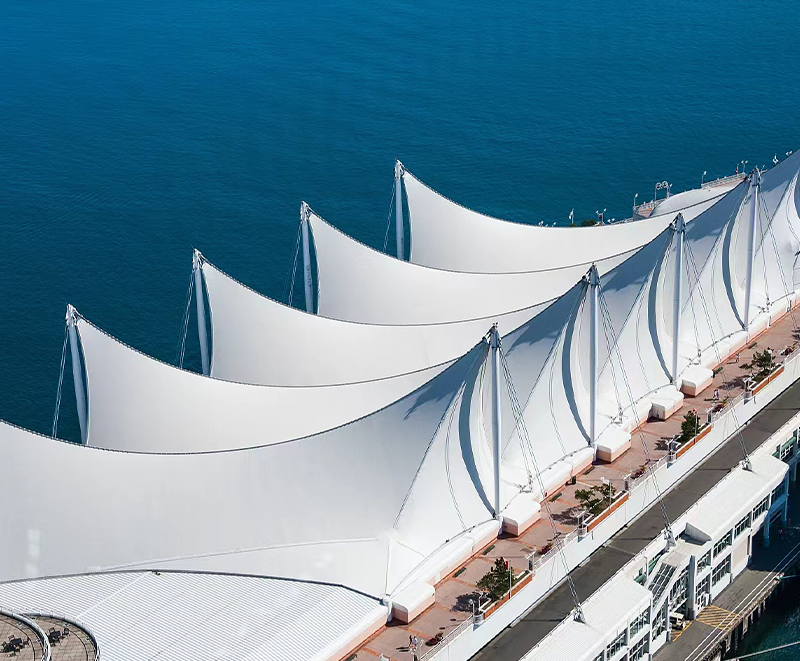 Material de membrana recubierto de cuchillo
-
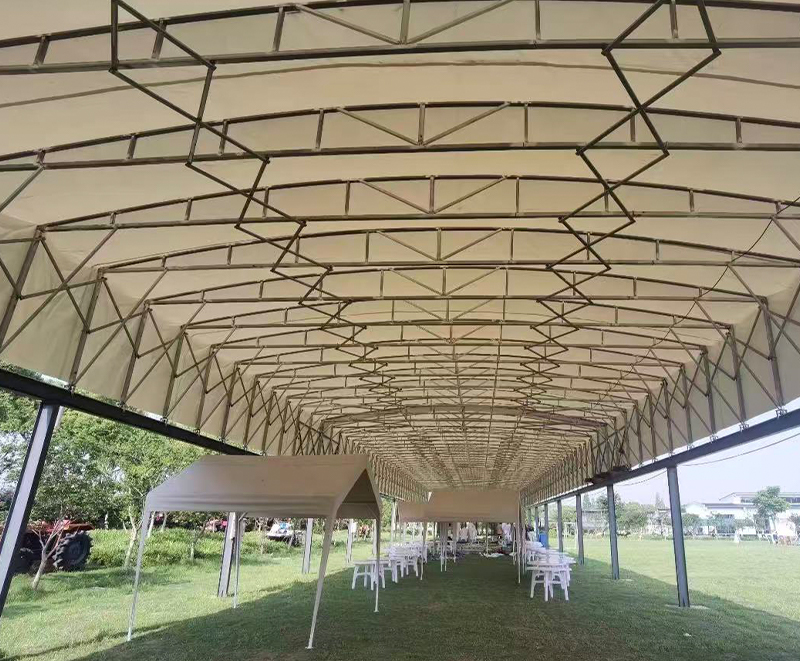 Toldos retráctiles recubiertos con cuchillo
-
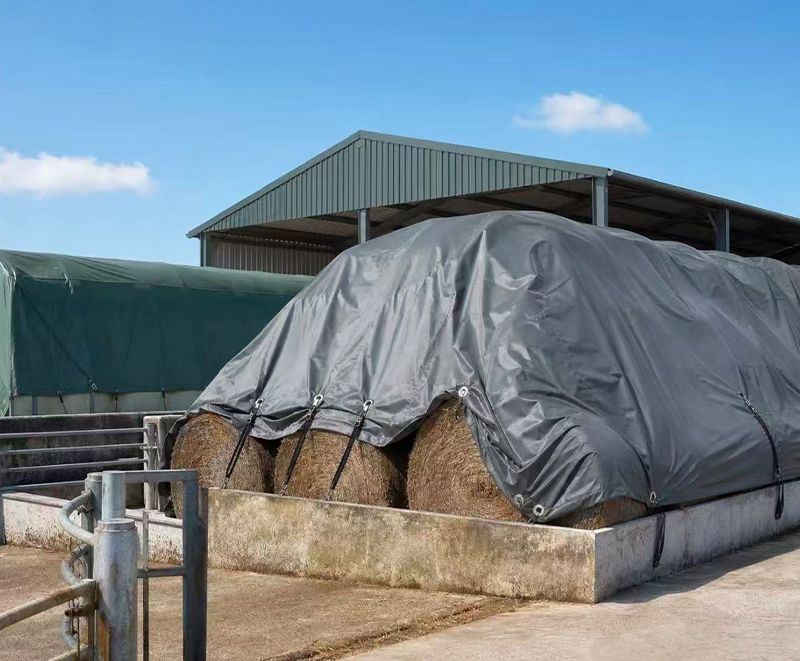 Lona de cobertura de grado industrial
-
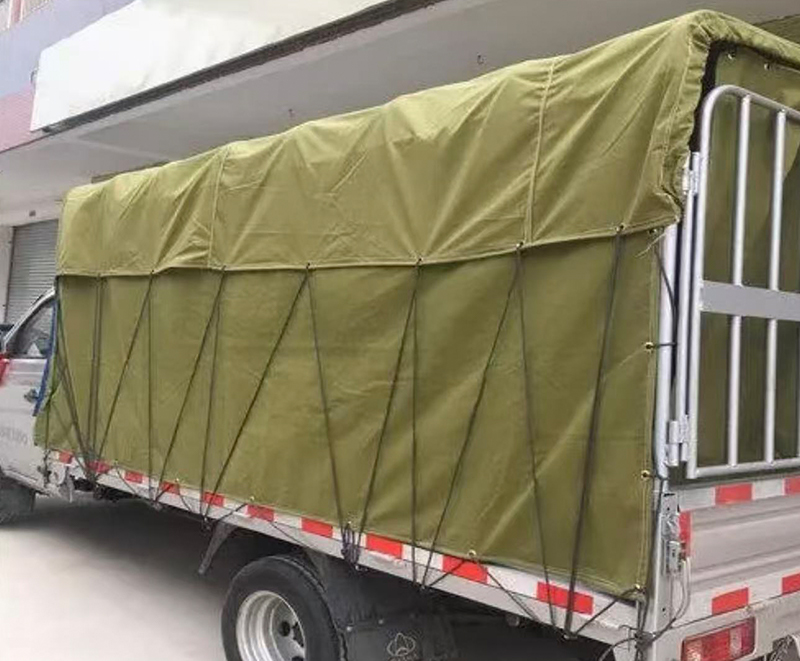 Lona para camión de PVC
 +86-573-88890126
 adam@ml-holding.cn
 N.º 28, Shuguang Road, ciudad de Tudian, ciudad de Tongxiang, provincia de Zhejiang, 314503, China.
Derecho de autor© Zhejiang Minglong New Material Technology Co., Ltd.Todos los derechos reservados.