English
 Español
 中文简体
Cómo obtener impresiones de alta resolución en lona de PVC (sin manchas)
Contenido
- 1 Comprender la superficie de la lona de PVC
- 2 Preparación de la superficie previa a la impresión
- 3 Cómo elegir el sistema de tinta adecuado
- 4 Optimización de la configuración de impresión en su equipo
- 5 Estrategias de temperatura y curado
- 6 Manejo y Posprocesamiento
- 7 Trabajando con fabricantes de lonas de PVC
- 8 Escenarios comunes de manchas y correcciones
- 9 Lista de verificación final para impresiones de alta resolución sin manchas
- 10 Conclusión
Impresión de gráficos de alta resolución en Lona de PVC se ha convertido en un requisito estándar para la publicidad exterior, las pancartas y la señalización industrial. Sin embargo, lograr resultados nítidos y sin manchas en este material flexible y no poroso sigue siendo un desafío técnico para muchas impresoras. A diferencia del papel o la tela, la lona de PVC no absorbe la tinta fácilmente. Su superficie lisa y plastificada puede hacer que la tinta se asiente encima, lo que provoca manchas, mala adhesión y pérdida de detalles finos.
Comprender la superficie de la lona de PVC
La lona de PVC es un material compuesto hecho de malla de poliéster intercalada entre capas de cloruro de polivinilo (PVC). Su resistencia inherente al agua, la radiación ultravioleta y el desgarro lo hacen ideal para uso en exteriores. Sin embargo, estas mismas propiedades dificultan la impresión. La superficie normalmente se trata con plastificantes para mantener la flexibilidad. Si no se preparan o imprimen adecuadamente con las técnicas adecuadas, las tintas pueden migrar, mancharse o no curar de manera uniforme.
Para producir consistentemente una salida sin manchas, debe controlar tres variables: energía superficial, química de la tinta y parámetros de curado. Ignorar cualquiera de estos puede provocar defectos como desenfoque, acumulación de tinta o borrado durante la manipulación.
Preparación de la superficie previa a la impresión
El paso que se pasa por alto es la preparación de la superficie. Muchos proveedores de impresión suponen que vienen listos para imprimir nuevos rollos de lona de PVC. En realidad, los plastificantes residuales, el polvo o los agentes desmoldantes pueden interferir con la unión de la tinta.
Un protocolo de limpieza simple pero efectivo implica el uso de un paño sin pelusa y una solución suave de alcohol isopropílico (concentración del 70%). Limpie ligeramente la superficie antes de imprimir. Para sistemas rollo a rollo, considere instalar una unidad de tratamiento corona. El tratamiento Corona aumenta la energía superficial de la lona de PVC de alrededor de 35 dinas/cm a 50–55 dinas/cm. Este mayor nivel de energía permite que las gotas de tinta se distribuyan uniformemente y se fijen en microtexturas, reduciendo drásticamente las manchas.
| Factor | Antes del tratamiento | Después del tratamiento adecuado |
|---|---|---|
| Energía superficial | ~35 dinas/cm | 50–55 dinas/cm |
| Ángulo de contacto de la tinta | Alto (perlas) | Bajo (propagación) |
| Riesgo de manchas | Alto | Bajo a ninguno |
| Nitidez de impresión | Moderado | Capaz de alta resolución |
Cómo elegir el sistema de tinta adecuado
No todas las tintas son compatibles con la lona de PVC. Las tintas solventes, ecodisolventes, curables por UV y de látex se comportan de manera diferente. Para trabajos de alta resolución sin manchas, predominan dos tipos:
-
Tintas disolventes/ecodisolventes: Estos penetran ligeramente en la superficie suavizando la capa de PVC. Ofrecen buena resistencia al rayado pero requieren una ventilación adecuada y un tiempo de secado más prolongado. Se producen manchas si se aplica demasiada tinta o si se seca apresuradamente con calor excesivo.
-
Tintas curables por UV: Estos se curan instantáneamente bajo la luz ultravioleta, formando una película sólida en la superficie. Producen los detalles más finos y nítidos y cero manchas porque la tinta se solidifica antes de que pueda extenderse. La desventaja es una flexibilidad ligeramente menor; la lona delgada puede agrietarse al doblarla.
-
Tintas de látex: A base de agua con una resina polimérica que se fusiona con el calor. Funcionan bien en lonas de PVC tratadas y son resistentes a las manchas una vez curadas. Sin embargo, los ajustes térmicos deben ser precisos para evitar deformar el material.
Para impresiones de alta resolución sin manchas, la impresión curable por UV es la opción confiable, especialmente para gráficos detallados como códigos de barras o texto pequeño.
Optimización de la configuración de impresión en su equipo
Incluso con una buena preparación y tinta, configuraciones incorrectas de la máquina arruinan el resultado. Centrarse en estos parámetros:
1. Espesor de la capa de tinta
2. Número de pase
3. Secado entre pasos
4. Vacío y tensión
Estrategias de temperatura y curado
Las manchas suelen aparecer días después de la impresión. Este defecto retardado suele deberse a un curado incompleto o a la migración del plastificante. La lona de PVC contiene plastificantes migratorios que la mantienen flexible. Si la capa de tinta no se reticula o seca completamente, estos plastificantes pueden disolver la película de tinta con el tiempo, provocando una apariencia pegajosa y manchada.
Para tintas solventes – Deje secar al aire durante 24–48 horas en un ambiente limpio y cálido antes de enrollar o doblar. El aire caliente forzado (40–50°C) reduce esto a 2–4 horas pero no debe exceder los 60°C para evitar la fusión de la superficie.
Para tintas UV – Asegúrese de que la salida de la lámpara UV coincida con los requisitos espectrales de la tinta (generalmente 395 nm o 365 nm). Verifique el curado con una prueba de frotamiento: después de imprimir, frote firmemente un paño de algodón blanco sobre un área sólida. Cualquier transferencia de color indica un curado insuficiente.
Para tintas de látex – Siga la temperatura de secado recomendada por el fabricante (normalmente 45–70°C) y asegúrese de que el calentador cubra todo el ancho de la placa. Los puntos fríos crean manchas sin curar que se manchan.
Manejo y Posprocesamiento
Incluso una pancarta perfectamente impresa puede mancharse durante el acabado. Después de imprimir, deje que la lona de PVC se enfríe completamente si se utilizó calor. Apilar impresiones mientras está caliente atrapa solventes y provoca manchas desplazadas (la tinta se transfiere a la parte posterior de la hoja de arriba).
Al laminar o hacer dobladillos, espere al menos 24 horas para que las tintas solventes se desgasifiquen. Sellos de laminación prematuros en disolventes, haciendo que la impresión quede permanentemente pegajosa. Utilice cinta adhesiva de baja adherencia para las marcas de registro; la cinta adhesiva estándar puede levantar la tinta sin curar.
Para el almacenamiento, intercale una lona de PVC impresa con un revestimiento desprendible o papel kraft si es necesario apilar rollos. Nunca enrolle una impresión con el lado impreso hacia afuera – siempre enrolle con el lado impreso hacia adentro para proteger la superficie.
Trabajando con fabricantes de lonas de PVC
Los resultados consistentes comienzan con materias primas consistentes. Los fabricantes confiables de lonas de PVC proporcionan hojas de datos técnicos detalladas que especifican los niveles de tratamiento de la superficie, el tipo de plastificante y las familias de tintas recomendadas. Al obtener material, solicite la siguiente información:
- Nivel de dino del lado imprimible (mínimo 42 dinos/cm para tinta solvente, 48 dinos/cm para UV/látex)
- Clasificación de plastificantes (p. ej., ftalato versus no ftalato – los tipos sin ftalato migran menos)
- Máxima tolerancia al calor (importante para el látex y el secado)
Los fabricantes de lonas de PVC de buena reputación suelen ofrecer grados pretratados o “listos para imprimir”. Estos tienen una mayor energía superficial y un acabado ligeramente mate, lo que mejora el agarre de la tinta. Evite las lonas brillantes para trabajos de alta resolución a menos que tenga un tratante de coronavirus.
Establecer una relación con los proveedores también ayuda a solucionar problemas. Si solo aparecen manchas en ciertos lotes, el problema podría ser un cambio en la formulación del recubrimiento del fabricante. Solicite muestras por lotes antes de grandes producciones.
Escenarios comunes de manchas y correcciones
| Problema | Causa probable | Solución |
|---|---|---|
| La tinta se mancha inmediatamente después de la impresión | Demasiada tinta por pasada; secado insuficiente | Reducir el límite de tinta; permitir el secado entre pasadas |
| Manchado bajo rodillos | Curado incompleto; superficie pegajosa | Aumente la temperatura de curado o la potencia de la lámpara |
| Manchado retardado (después de 1 semana) | Migración de plastificantes | Cambie a tinta UV o tinta solvente de baja migración; solicite a los fabricantes de lonas de PVC grados de bajo plastificante |
| Texto fino borroso | Baja energía superficial | Tratamiento del coronavirus o toallita con alcohol |
| La tinta se desprende al doblarla | Tipo de tinta poco curada o incorrecta | Extender el tiempo de curado; probar la compatibilidad de la tinta |
Lista de verificación final para impresiones de alta resolución sin manchas
En resumen, sigue esta secuencia cada vez que imprimas sobre lona de PVC:
Inspeccionar el material
Limpiar o tratar la superficie
Seleccione la tinta adecuada
Establecer parámetros de impresora
Curar completamente
Enfriar y manipular suavemente
Fuente sabia
Conclusión
Lograr impresiones de alta resolución en lonas de PVC sin manchas no es una cuestión de suerte – es un proceso repetible basado en la preparación de la superficie, la química correcta de la tinta, el curado preciso y el manejo inteligente. Respetando las propiedades únicas de la lona de PVC y aplicando las técnicas descritas anteriormente, cualquier imprenta puede producir pancartas y señalización para exteriores con nitidez fotográfica y durabilidad a largo plazo. La clave es tratar el material no como papel, sino como un sustrato diseñado que responde de manera predecible al aporte controlado de energía y a la compatibilidad química. En caso de duda, pruebe siempre nuevos lotes de material de fabricantes de lonas de PVC antes de la producción total y mantenga registros de conjuntos de parámetros exitosos para cada tipo de producto.
-
 Lona publicitaria Frontlit y Backlit laminada en caliente/frío
-
 Rollo de malla publicitaria de PVC con revestimiento
-
 Rollo de material para pancartas de malla de revestimiento de PVC
-
 Materiales de pegatina de vinilo reflectante blanco en forma de panal
-
 Lona flexible reflectante de PVC para publicidad exterior
-
 Material en rollo de vinilo para pancartas reflectantes imprimibles
-
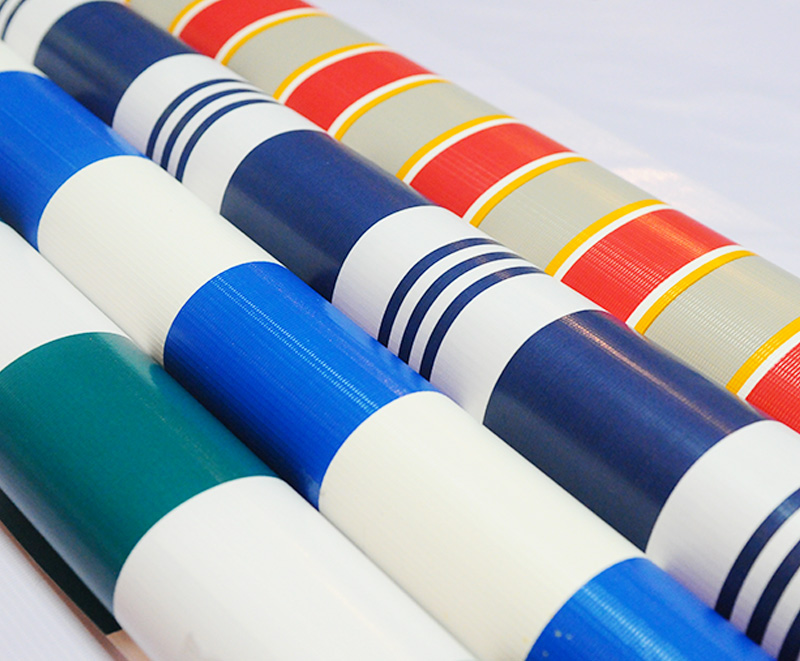
 Rollo de lona de PE y PVC con rayas
-
 Tejido de lona laminada de PVC de 1,02 a 3,20 m, 840d, 1000d y 1300d
-
 Película elástica súper transparente de PVC rígido
-
 Vinilo de impresión digital
-
 Película adhesiva de vinilo microperforado (One Way Vision)
-
 Vinilo autoadhesivo imprimible blanco transparente negro gris
-
 Tela de lona recubierta de PVC de alta resistencia
-
 Tela de lona recubierta de PVC para cubiertas de camiones, tiendas de campaña y barcos
-
 Lona de malla laminada de PVC de polietileno transparente, transparente, verde y blanco
-
Rollo de tela de lona a rayas con impresión colorida
-
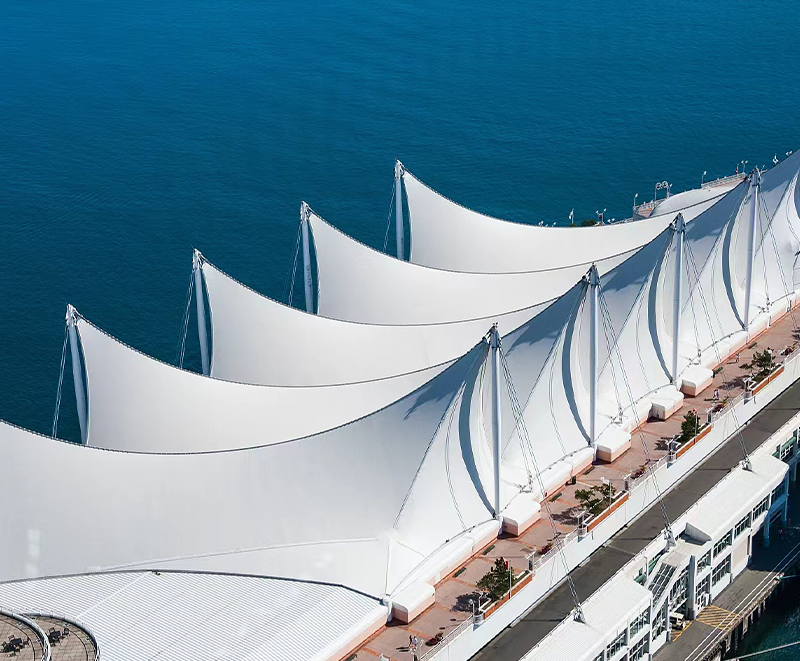 Material de membrana recubierto de cuchillo
-
 Toldos retráctiles recubiertos con cuchillo
-
 Lona de cobertura de grado industrial
-
 Lona para camión de PVC
 +86-573-88890126
 adam@ml-holding.cn
 N.º 28, Shuguang Road, ciudad de Tudian, ciudad de Tongxiang, provincia de Zhejiang, 314503, China.
Derecho de autor© Zhejiang Minglong New Material Technology Co., Ltd.Todos los derechos reservados.